02IN DETAILSPC 자세히
불량은 변화가 쌓인 끝에 나온다
불량이 어느 날 느닷없이 생기는 경우는 드물다. 치수가 조금씩 한쪽으로 기울거나 흔들림 폭이 커지다가, 어느 시점에 규격 밖으로 나간다. 이 변화를 불량이 생기기 전에 잡아내는 방법이 SPC다.
SPC는 무엇을 하는가
SPC는 Statistical Process Control의 약자이고 우리말로는 통계적 공정관리다. 공정에서 나온 측정값을 정해진 간격으로 모아 관리도라는 그래프에 찍은 뒤, 값이 평소의 흔들림 범위를 넘는지 살핀다. 넘었다면 공정에 무엇인가 달라졌다는 신호로 받아들이고 원인을 찾는다.
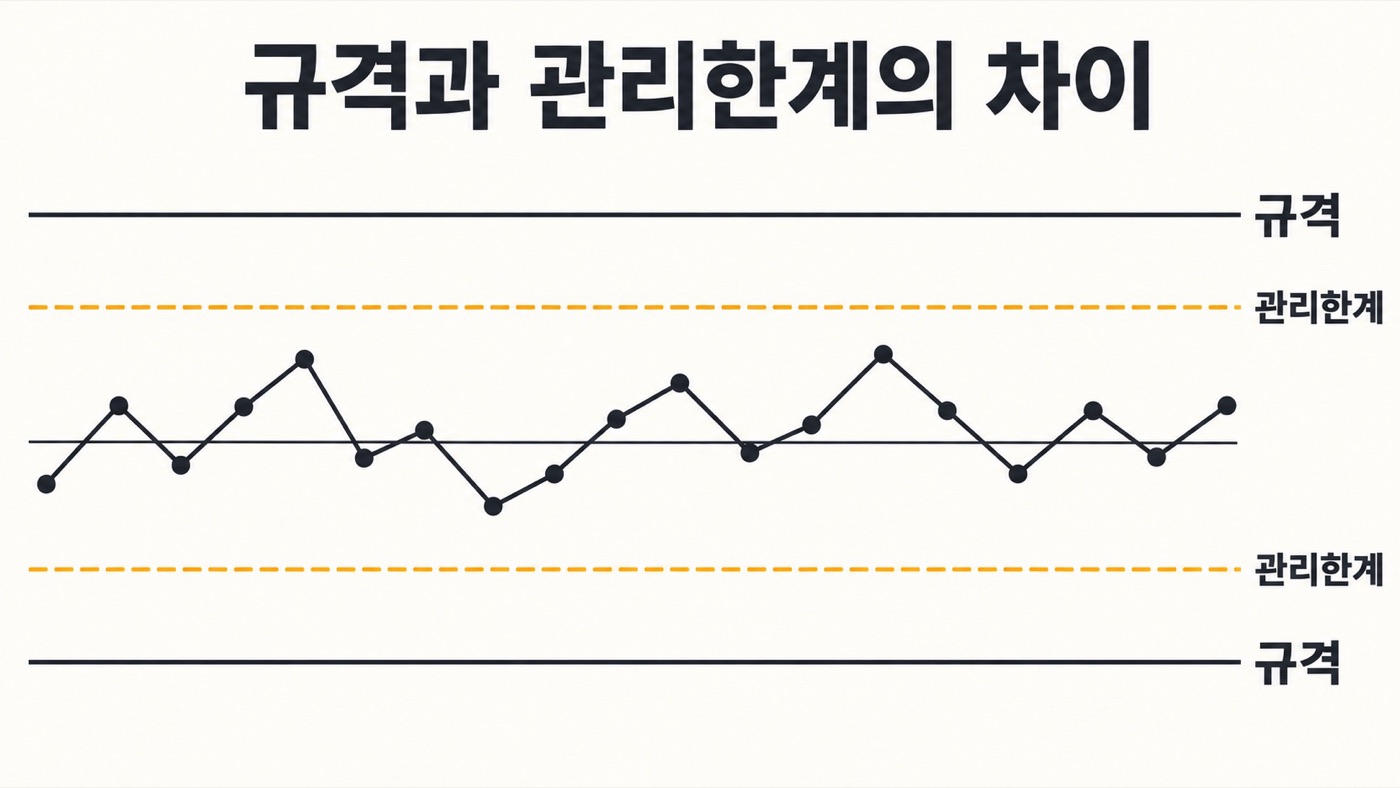
규격과 관리한계의 차이
규격은 고객이나 도면이 정해 준 합격 범위다. 관리한계는 공정이 평소 흔들리는 폭을 측정값으로 계산해 그은 선으로, 보통 평균에서 표준편차의 3배만큼 위와 아래에 긋는다.
둘을 혼동하면 실수가 두 방향으로 생긴다. 규격 안이니 문제없다고 여기다가 공정이 한쪽으로 기우는 것을 놓치기도 하고, 반대로 관리한계를 규격처럼 적용해 멀쩡한 제품을 불량으로 처리하기도 한다. 관리도가 보는 것은 제품이 합격했는지가 아니라 공정이 달라졌는지다.
- 규격: 고객·도면이 정한 합격 범위, 제품 판정에 사용한다
- 관리한계: 공정의 평소 흔들림을 측정값으로 계산한 선, 공정 변화 감지에 사용한다
관리도에서 이상으로 읽는 신호
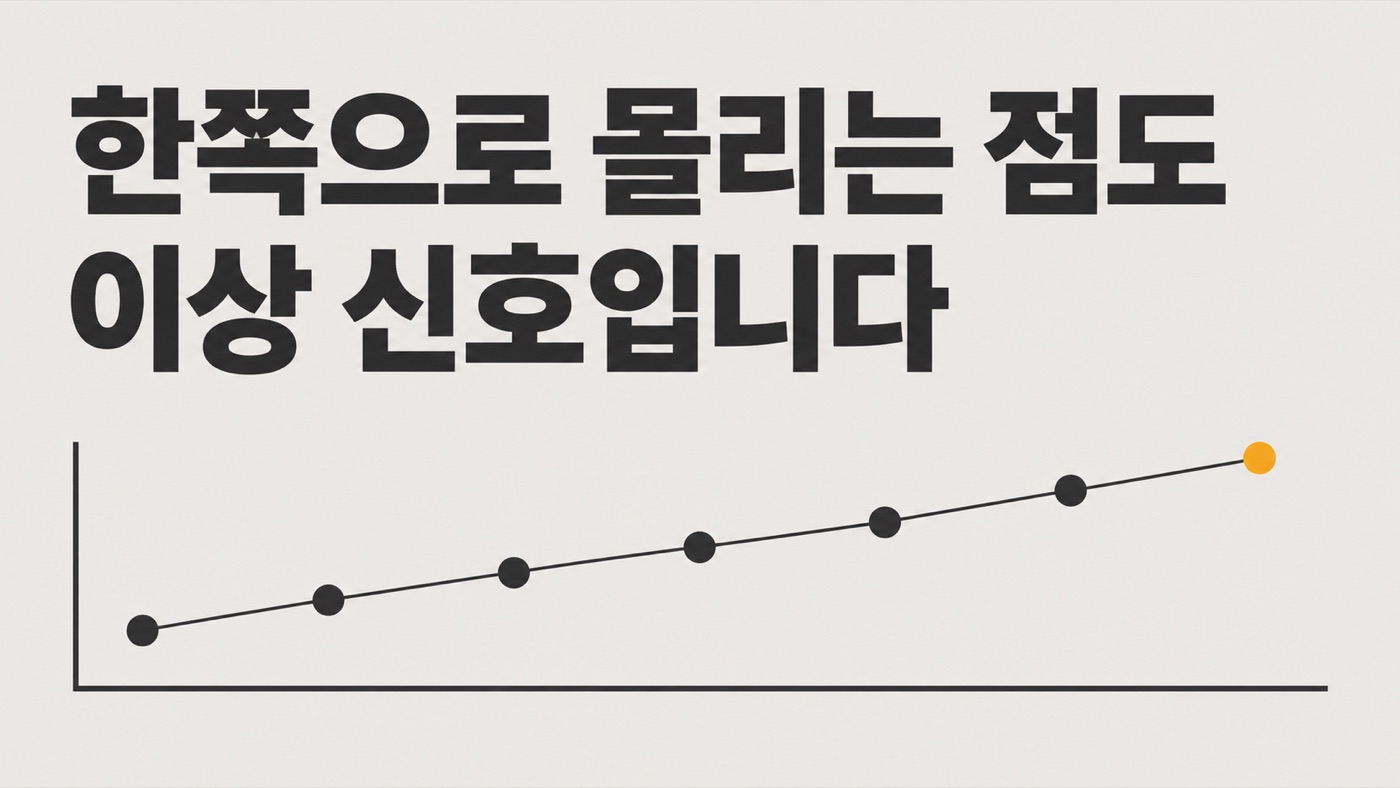
관리한계 밖으로 점 하나가 튀어 나가는 것만 이상이 아니다. 점이 평균의 한쪽에만 계속 찍히거나, 줄곧 오르거나 줄곧 내려가는 흐름도 공정이 바뀌었다는 신호다. 공구 마모, 원자재 로트 교체, 설비 온도 변화 같은 원인은 이런 흐름으로 먼저 드러난다.
SPC를 시작하기 전 확인할 3가지
SPC를 시작하기 전에 아래 세 가지를 확인한다.
- 측정 항목을 골랐는가: 모든 치수가 아니라 품질에 영향이 가장 큰 항목 몇 개로 시작한다.
- 측정값을 믿을 수 있는가: 측정 기구나 측정자에 따라 값이 달라지면 관리도도 흔들린다.
- 신호가 뜨면 누가 무엇을 하는가: 설비를 멈출지 조건을 조정할지 기준이 없으면 관리도는 그래프로만 남는다.
정리하면 SPC가 하는 일은 불량 개수를 세는 것이 아니라, 불량으로 번지기 전의 변화를 지켜보는 것이다.